

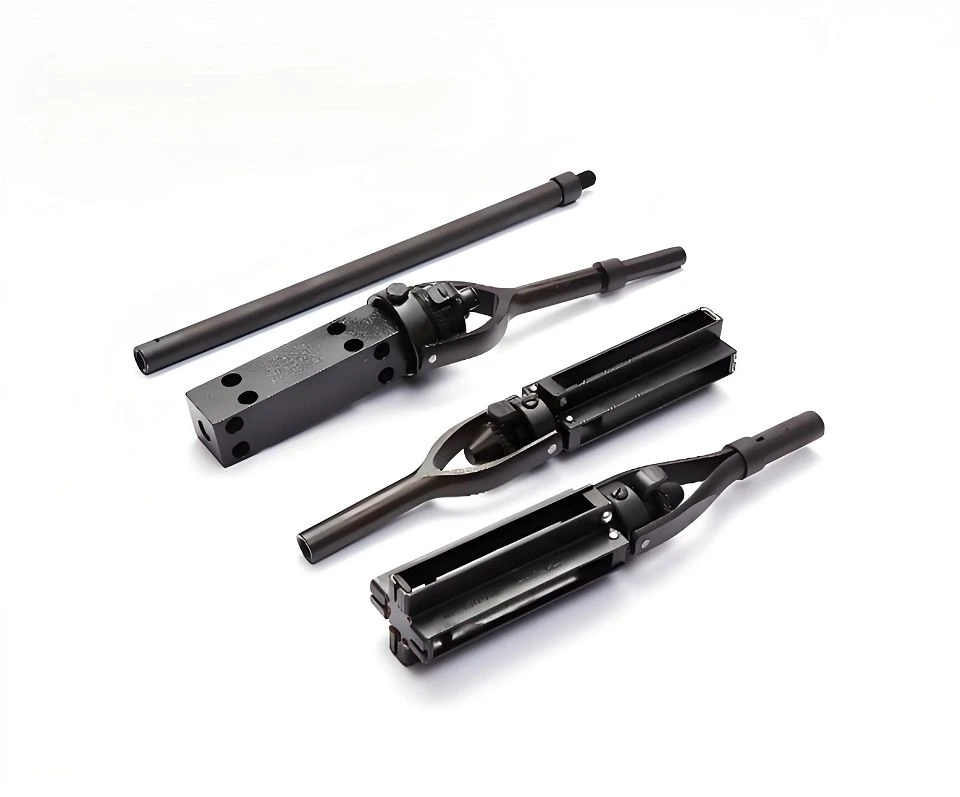
Honovanie je proces presného obrábania, ktorý sa používa hlavne na zlepšenie kvality vnútorného povrchu otvorov. Zahŕňa brúsenie povrchu obrobku pri nízkej{1}}otáčke pomocou olejového kameňa (honovacej lišty) zabudovaného v honovacej hlave, aby sa dosiahla vysoká presnosť a vynikajúce povrchové efekty.

Základným princípom honovania je vytváranie krížovej siete a brúsenie pri nízkej{0}}rýchlosti. Špecifický proces zahŕňa: honovacia hlava sa otáča a vratne pohybuje pozdĺž axiálneho smeru, čo spôsobuje, že olejový kameň tlačí na stenu otvoru, čím sa vytvárajú pretínajúce sa špirálové trajektórie rezu s uhlom priesečníka zvyčajne v rozsahu od 10 stupňov do 70 stupňov; Vďaka nízkej rýchlosti brúsenia (ako je spracovanie ocele rýchlosťou približne 15-30 metrov za minútu) a regulovateľnej teplote reznej zóny (50-150 stupňov) sa účinne znižuje povrchové zvyškové napätie a vrstva opotrebovania. Súčasne sa na umývanie triesok a ich ochladzovanie používa vysokotlaková rezná kvapalina (napríklad petrolej).
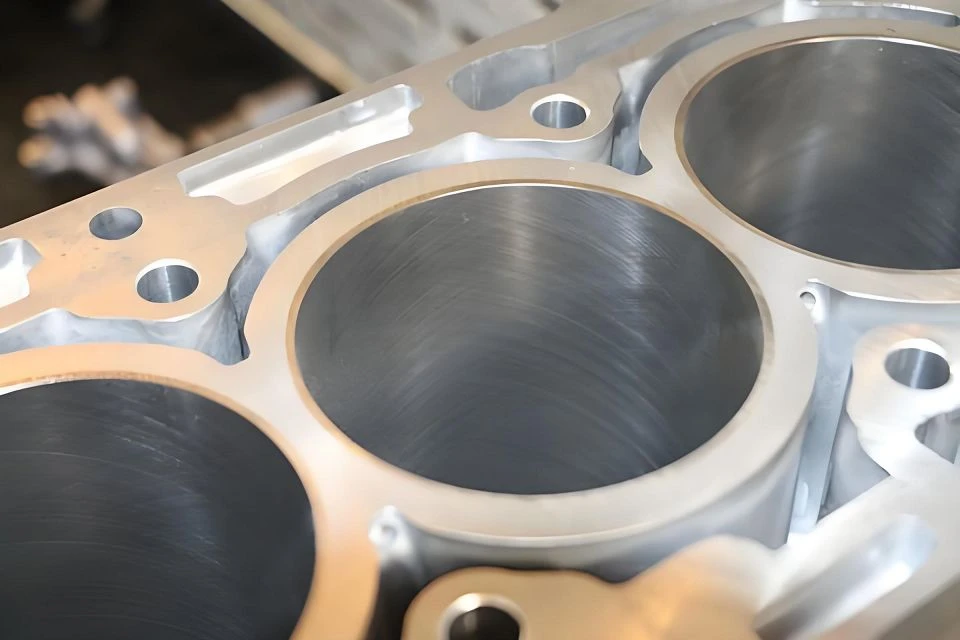
Honovanie má vlastnosti širokého rozsahu spracovania, vysokej kvality povrchu a vysokej presnosti. Je vhodný pre valcové otvory, kužeľové otvory atď. s priemermi 5-500 milimetrov alebo aj väčších a možno spracovať takmer všetky materiály; Drsnosť povrchu po spracovaní môže dosiahnuť Ra=0.1~0,012 μm, čím sa vytvorí vzor krížovej siete, ktorý prispieva k mazaniu. Zároveň môžu byť chyby kruhovosti a valcovitosti kontrolované v rozmedzí 0,005 ~ 0,01 mm, ale nemôžu zlepšiť presnosť polohy obrobku.
Parametre procesu honovania je potrebné upraviť podľa materiálu a k dispozícii je viacero variantov. Medzi kľúčové parametre patria: obvodová rýchlosť (oceľ 15~30 metrov/min, liatina alebo neželezné kovy do 50 metrov/min alebo viac), rýchlosť vratného pohybu (nepresahujúca 15~20 metrov/min), tlak olejového kameňa (hrubé honovanie asi 0,3~0,5 megapascalov), prípustné honovanie vo všeobecnosti nesmie presiahnuť 0,1 megapascalov a 1 megapascalov. 0,2 milimetra; Vo vývoji technológie sa použitím supertvrdých abrazívnych olejových kameňov (ako je diamant alebo kubický nitrid bóru) zlepšila účinnosť a kvalita povrchu, zatiaľ čo extrúzne honovanie a iné odvetvia upravujú zložité povrchy prostredníctvom abrazívneho prietokového média.


